Os parâmetros de soldagem – potência, pressão do eletrodo e tempo de permanência – são definidos e registrados para cada lote de tecido recebido, e uma amostra do primeiro artigo é testada destrutivamente no início de cada produção. Soldas curvas no raio do topo são testadas como uma seção separada. Os registros de parâmetros estão disponíveis para arquivos de qualidade OEM.
A soldabilidade depende da polaridade molecular. TPU e PVC soldam de forma limpa; o polietileno e o polipropileno são apolares e não podem ser soldados por RF; náilon ou poliéster não revestido requer um laminado soldável. A base tecida 840D possui resistência à abrasão e o laminado TPU fornece tanto a barreira à prova d'água quanto a camada soldável.
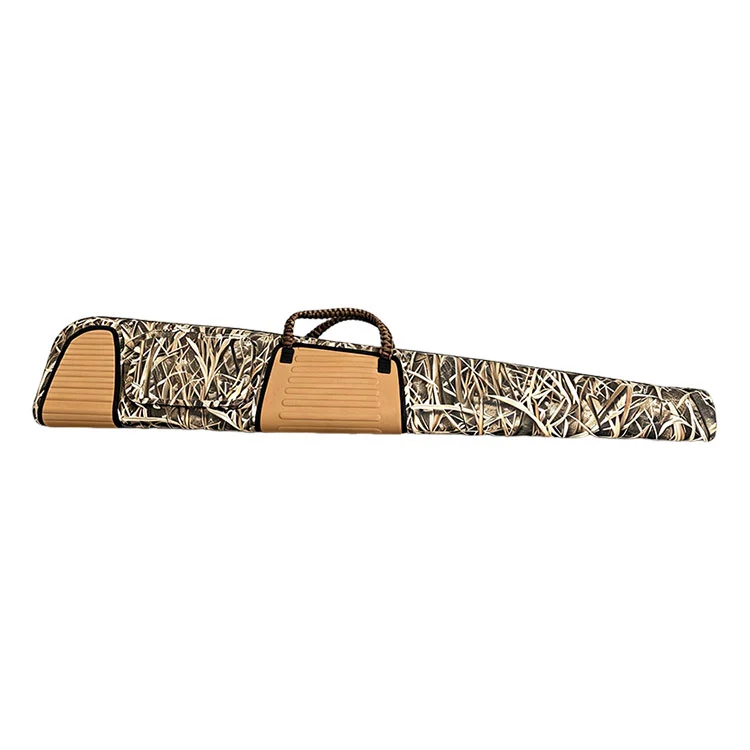
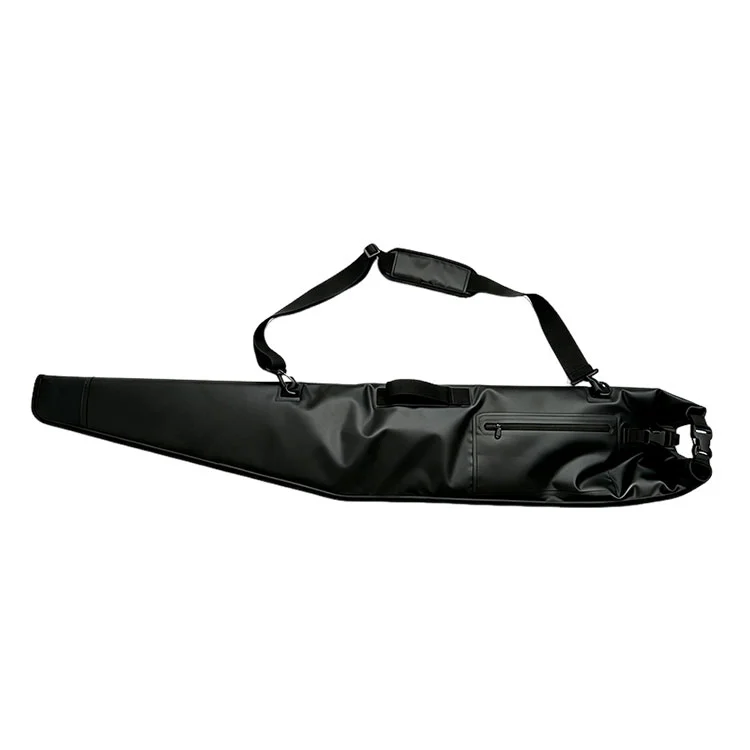
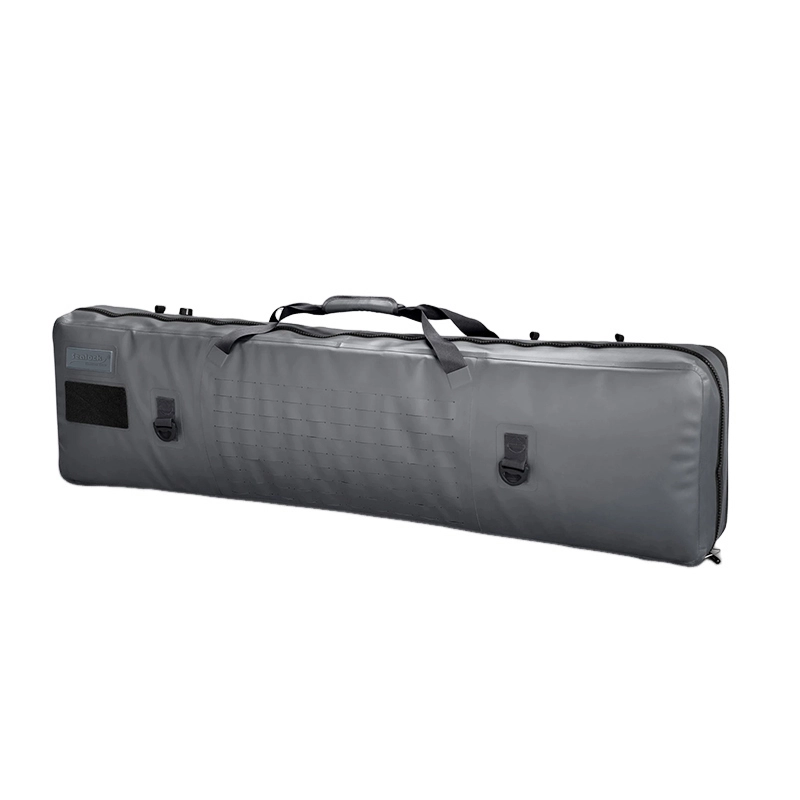
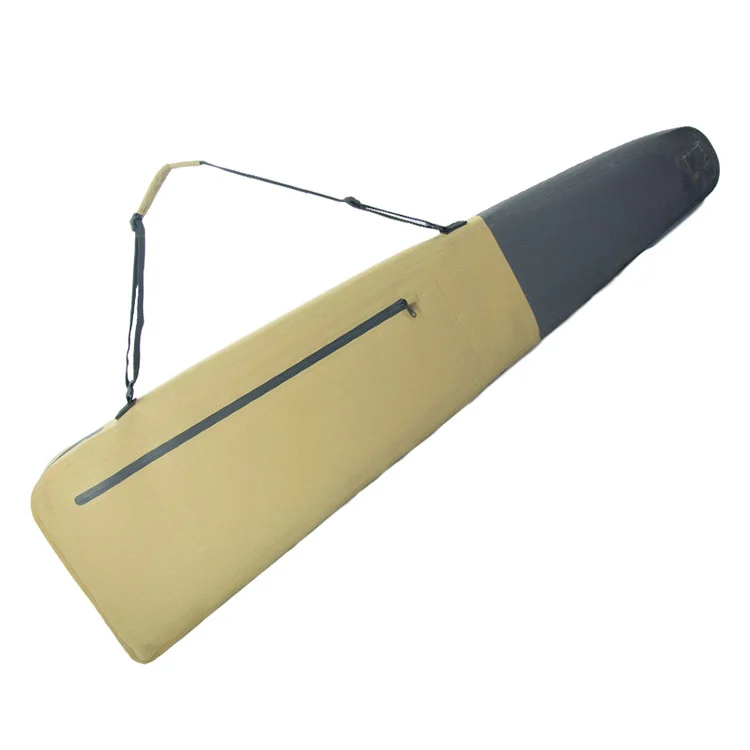
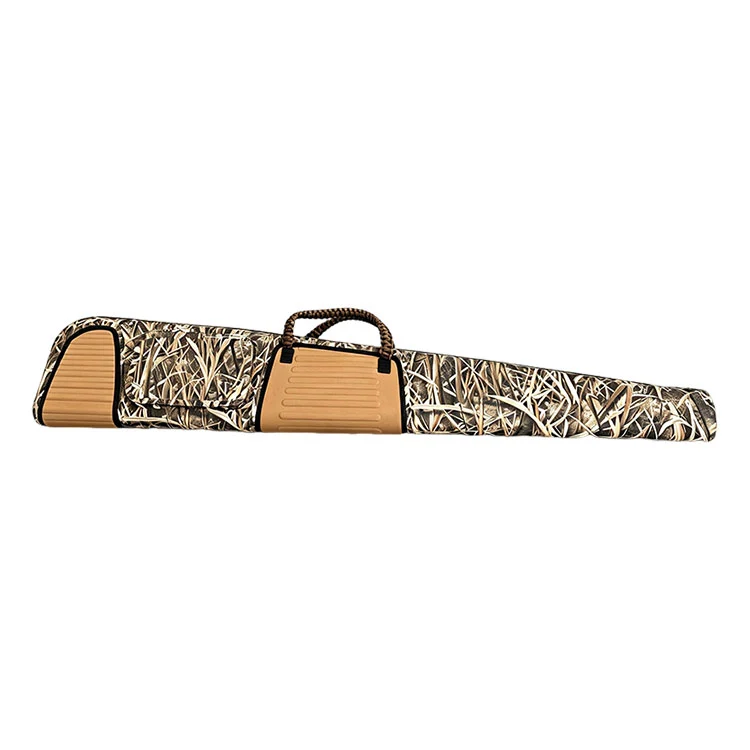
Carcaça soldada de peça única mostrando o perfil compartimentado e o bolsão soldado
Um saco seco cilíndrico é uma costura reta repetida. Um estojo de arma com câmara não é.
| Recurso | Consequência da Soldagem |
| Câmara de coronha arredondada | Caminho de solda curvo; ferramentas de eletrodo moldadas ao raio |
| Câmara de cano cônico | A largura da solda deve permanecer constante à medida que o painel se estreita |
| Perfil plano de 8 cm | Duas faces grandes reunidas em uma solda de borda estreita, em vez de um tubo enrolado |
| Bolso soldado para acessórios | Uma segunda operação de soldagem em uma face já soldada |
| Zíper soldado na costura | Materiais diferentes unidos na mesma operação |
| Patches de ancoragem de cinta | Soldagem híbrida em posições de carga pontual |
Cada um deles é uma decisão separada de ferramentas e parâmetros. É por isso que uma caixa de pistola soldada por HF com câmara acarreta um custo de desenvolvimento mais alto do que um tubo e é por isso que citamos as ferramentas explicitamente em vez de incluí-las em um preço unitário.
A frequência é fixada pelo equipamento. Tudo o que um operador pode errar fica em três configurações, estabelecidas para cada lote de tecido recebido e registradas.
| Variável | Função | Se definido muito baixo | Se definido muito alto |
| Poder | Taxa de geração de calor na junta | Subfundido; costura separa de forma limpa | O material queima ou afina na solda |
| Pressão do eletrodo | Força as camadas suavizadas juntas | Fusão incompleta em toda a largura da solda | Material deslocado; solda fina |
| Tempo de permanência | Energia total na junta | Solda fria com baixa resistência de união | Superaquecimento e fragilização |
O resfriamento sob pressão é a quarta etapa e a mais frequentemente ignorada na produção de baixo custo. Liberar o eletrodo antes que o polímero fundido solidifique novamente deixa uma junta que parece correta e se desfaz sob carga.
O processo depende da polaridade molecular. Um polímero com dipolo responde ao campo alternado e aquece internamente; um polímero apolar não responde de forma alguma, qualquer que seja a potência aplicada.
| Material | Soldável por RF | Observação |
| TPU | Sim | Fortemente polar; solda de forma limpa - o invólucro SL-E603 |
| PVC | Sim | Fortemente polar; solda bem, menor custo, mais pesado |
| Revestido com PU | Varia | Depende da formulação e espessura do revestimento |
| Polietileno | Não | Não polar; precisa de métodos de ar quente ou ultrassônicos |
| Polipropileno | Não | Não polar; não soldável por RF |
| Nylon ou poliéster não revestido | Não | O tecido base sozinho não pode ser soldado |
É por isso que o invólucro é especificado como laminado em TPU e não como um tecido tecido. A base tecida 840D possui resistência à abrasão; o laminado TPU é ao mesmo tempo a barreira impermeável e a camada que torna possível a soldagem.
| Teste destrutivo de descascamento: em uma amostra corretamente soldada, o tecido original rasga antes que a solda se separe. Uma costura que se abre perfeitamente ao longo da linha de solda indica energia insuficiente na junta e aciona uma revisão dos parâmetros antes que a produção continue. Isso é executado no início de cada execução de produção e os registros estão disponíveis para arquivos de qualidade OEM. |
| Modo de falha em uma caixa costurada | Em uma casca soldada |
| A fita de costura levanta após os ciclos de aquecimento e lavagem | Nenhuma fita presente |
| As perfurações da agulha reabrem à medida que o adesivo envelhece | Não existem perfurações |
| A costura fica solta sob vibração | Sem costura no corpo à prova d'água |
| A costura do bolso vaza depois de ser costurada através da concha | Bolso soldado em uma face contínua |
| As âncoras da cinta perfuram a barreira | Âncoras soldadas em remendos de reforço |
| A limpeza agressiva levanta a borda da fita | A casca pode ser esfregada e lavada com mangueira |
| Item | Especificação |
| Modelo | SL-E603 |
| Tipo de produto | Estojo de rifle à prova d'água totalmente soldado |
| Tamanho | 122 × 30 × 8 cm (estimado) |
| Peso | aprox. 1,1 kg (estimado) |
| Capacidade interna | aprox. 25–30 litros |
| Material da casca | Tecido laminado 840D TPU |
| Construção | Soldado por RF, corpo de peça única |
| Tipo de costura | Bordas soldadas de alta frequência e seladas a quente |
| Classificação à prova d'água | IPX7 |
| Encerramento | Zíper impermeável |
| Bolso para acessórios | 1 bolso com zíper impermeável soldado |
| Perfil | Câmara de coronha arredondada, câmara de cano cônico |
| Carregar | Alça de ombro removível ajustável + alça reforçada |
| Cores | Cáqui / Preto / Verde Exército, dois tons |
| Compatibilidade com armas de fogo | Caça, ferrolho, rifles táticos; espingardas |
| Quantidade mínima | 300 peças |
| Prazo de entrega da amostra | 7–10 dias |
| Prazo de produção | 30–45 dias |
| OEM/ODM | Suportado |
| Origem | China |
| Opção | Notas |
| Comprimento do corpo personalizado | Novas ferramentas de eletrodo desenvolvidas conforme necessário |
| Perfil da câmara | Raio da coronha e conicidade do cano ajustáveis |
| Material da casca | Padrão TPU 840D; Alternativa de lona de PVC 500D |
| Especificação sem PVC | Construção em TPU por toda parte |
| Patch de logotipo soldado | Aplicado sem perfurar a casca |
| Configuração de bolso | Tamanho, posição ou um segundo bolsão soldado |
| Divisão de cores | Painéis soldados em dois tons em qualquer combinação |
| Documentação de parâmetros | Registros de soldagem fornecidos para arquivos de qualidade |
1. Inspeção de tecido recebido e teste de soldabilidade no lote
2. Configuração dos parâmetros de soldagem – potência, pressão e tempo de espera registrados por lote
3. Amostra de solda do primeiro artigo e teste de descascamento destrutivo
4. Corte preciso de painéis para desenvolvimento em câmaras
5. Soldagem RF do raio da câmara da coronha
6. Soldagem RF da câmara do cilindro cônico e costuras de borda
7. Fixação soldada do bolso acessório e costura do zíper
8. Soldagem híbrida de âncoras de cinta e suportes de alça
9. Verificação de imersão em relação à condição IPX7
10. Inspeção final e embalagem para exportação
| Verificar | Método | Freqüência |
| Soldabilidade do material | Solda de teste no lote recebido | Cada lote |
| Registro de parâmetro | Potência, pressão, permanência registrada | Cada lote |
| Casca do primeiro artigo | Peeling destrutivo em uma amostra de solda | Início de cada corrida |
| Aparência da solda e definição da borda | Visual, em processo | Contínuo |
| Consistência da largura da solda | Medido em relação à amostra aprovada | Amostragem |
| Solda de seção curva | Visual no raio da coronha | 100% |
| Integridade da água acabada | Verificação de imersão | Por plano de amostragem aprovado |
| Julgamento | Método | Resultado |
| Casca de costura | Peeling destrutivo em uma amostra soldada | Tecido original rasgado antes da separação da costura |
| Integridade da solda curva | Teste de descascamento especificamente no raio da coronha | Mantido igualmente em soldas de seção reta |
| Imersão IPX7 | Caixa selada imersa a 1 m por 30 minutos | Nenhuma entrada em nenhuma costura soldada |
| Fadiga de flexão de costura | Flexão repetida na linha de solda | Sem rachaduras ou separação |
| Resistência à hidrólise | Exposição prolongada a quente e úmido | Sem amolecimento ou delaminação da costura |
| Integridade em baixa temperatura | Flexed after 12 hours at -20 °C | Costuras intactas; sem fratura frágil |
| Esfregar e mangueira | Limpeza agressiva repetida de áreas de costura | Sem degradação; sem borda de fita para levantar |
| Puxar patch de âncora | Carga sustentada em remendos de tiras soldadas | Nenhuma separação do remendo soldado |
A soldagem de alta frequência é um equipamento de capital e não uma operação subcontratada. Nossas linhas de soldagem funcionam internamente em Dongguan, China e na cidade de Ho Chi Minh, Vietnã, as ferramentas de eletrodo são desenvolvidas internamente para formatos personalizados, a soldabilidade é testada em cada lote recebido, e a linha de soldagem e o processo de inspeção estão abertos à auditoria do comprador.
A marca queria uma câmara de coronha mais profunda para armas com pentes ajustáveis, que mudasse o raio da solda em vez de apenas uma dimensão. Desenvolvemos novas ferramentas de eletrodo para a curva revisada e testamos a remoção da seção curva especificamente antes da aprovação, uma vez que uma solda curva é onde o erro de ferramenta aparece primeiro. 450 unidades, 47 dias incluindo ferramentas.
Sua equipe de conformidade exigia registros de parâmetros de soldagem por lote juntamente com o relatório de imersão, tendo previamente aceitado a garantia verbal do fornecedor. Fornecemos valores registrados de potência, pressão e tempo de permanência com a remessa e os resultados de remoção do primeiro artigo. 600 unidades, 43 dias.
As exigências do mercado excluíram totalmente o PVC. A construção padrão do TPU 840D já estava em conformidade e confirmamos a documentação da composição do material através da cadeia de fornecimento, em vez de substituir qualquer coisa. 350 unidades, 42 dias.
"Soldas curvas são onde um fornecedor é descoberto. Você testou essa seção por conta própria e nos mostrou o resultado."
— Engenheiro de Produto, Marca de Caça
"Os registros de parâmetros por lote transformaram uma reclamação em um documento. Nossa equipe de conformidade parou de fazer perguntas depois disso."
— Gerente de Qualidade, Importador
"Se o tecido rasgar antes da costura, não há mais o que discutir. Esse foi o teste que nos convenceu."
— Líder de fornecimento, distribuidor de equipamentos para atividades ao ar livre
Um campo eletromagnético de 27,12 MHz inverte a polaridade cerca de 27 milhões de vezes por segundo. As moléculas polares no TPU tentam se realinhar a cada reversão, e o atrito interno gera calor através de toda a espessura da junta de uma só vez. Sob a pressão do eletrodo, as camadas amolecidas fundem-se e solidificam-se novamente como uma seção contínua.
Um tubo é uma costura reta repetida. Esta carcaça tem uma câmara de coronha curva que requer ferramentas moldadas ao raio, uma câmara de cano cônica onde a largura da solda deve permanecer constante à medida que o painel se estreita, um bolsão soldado aplicado a uma face já soldada e um zíper soldado na costura. Cada uma é uma decisão separada de ferramentas e parâmetros.
Teste de peeling destrutivo. Em uma soldagem correta, o tecido original rasga antes que a costura se separe. Uma separação limpa ao longo da linha de solda significa energia insuficiente e desencadeia uma revisão dos parâmetros antes que a produção continue.
Potência, pressão do eletrodo e tempo de permanência, definidos por lote de tecido recebido e registrados. O resfriamento sob pressão é a quarta etapa e a mais frequentemente ignorada na produção de baixo custo – a liberação precoce do eletrodo deixa uma junta que parece correta e se desfaz sob carga.
Não. O processo precisa de polaridade molecular. TPU e PVC soldam bem; polietileno e polipropileno são apolares e não podem ser soldados por RF. O náilon ou poliéster não revestido requer um laminado soldável. A soldabilidade é testada em cada lote recebido.
Sim, em nossas próprias linhas em Dongguan, China e na cidade de Ho Chi Minh, Vietnã, com ferramentas de eletrodo desenvolvidas internamente. A linha de soldagem e o processo de inspeção estão abertos à auditoria do comprador.
Levantamento da fita de costura, perfurações da agulha reabrindo à medida que o adesivo envelhece, costuras soltas sob vibração, costuras de bolso vazando quando costuradas através da concha e âncoras de cinta perfurando a barreira. Nenhum desses modos de falha existe em uma carcaça soldada.
Sim. Sem fita de costura para levantar, as costuras soldadas toleram limpeza que danificaria uma caixa com fita adesiva – útil após exposição a sal, lodo ou sangue.
Não. Após doze horas a -20 °C, as costuras permaneceram intactas e flexíveis, sem fratura frágil na linha de solda.
Sim. A construção padrão do TPU 840D não contém PVC e a documentação da composição do material pode ser fornecida através da cadeia de fornecimento para os mercados que a exigem.
Sim. As ferramentas de eletrodo são desenvolvidas internamente para comprimentos personalizados, perfis de câmara, reforço soldado e patches de logotipo. As ferramentas são cotadas explicitamente, em vez de incluídas no preço unitário.
MOQ 300 unidades, amostras em 7 a 10 dias, produção em 30 a 45 dias, cotação EXW, FOB ou CIF, com desenvolvimento de ferramentas cotado por projeto e documentação de parâmetros de soldagem disponível para arquivos de qualidade.
Endereço
Nº 88, seção Fenggang de Dongshen Road, cidade de Fenggang, cidade de Dongguan, província de Guangdong, China
Tel